


Sterownik pompy, falownik, zasilacz w szafie automatyki. Na każdej z takich płytek obok drobnych elementów SMD siedzą większe podzespoły przewlekane: złącza, transformatory, kondensatory elektrolityczne, listwy zaciskowe. To montaż THT. Choć uchodzi za starszą technologię, nadal trudno się bez niego obejść wszędzie tam, gdzie liczy się wytrzymałość mechaniczna i obciążalność prądowa. Problem w tym, że płytki są coraz gęściej upakowane. Elementy leżą tuż obok siebie, a jeden zbyt gorący proces potrafi uszkodzić to, co stoi w sąsiedztwie. Dlatego lutowanie selektywne stało się niezbędnym ogniwem montażu przewlekanego. Jest technologią szytą na miarę współczesnej elektroniki przemysłowej, w której urządzenia maleją, a oczekiwania wobec ich trwałości rosną.
Dlaczego wybrać lutowanie selektywne?
Punktem odniesienia jest lutowanie na fali. Płytka przejeżdża nad falą roztopionego stopu, który łączy wyprowadzenia z polami lutowniczymi. Przy prostych, jednorodnych konstrukcjach to dobre rozwiązanie. Gorzej, gdy płytka jest gęsto obsadzona elementami SMD: cały jej spód trafia wtedy w wysoką temperaturę, a wybrane fragmenty trzeba osłaniać specjalnymi maskami.
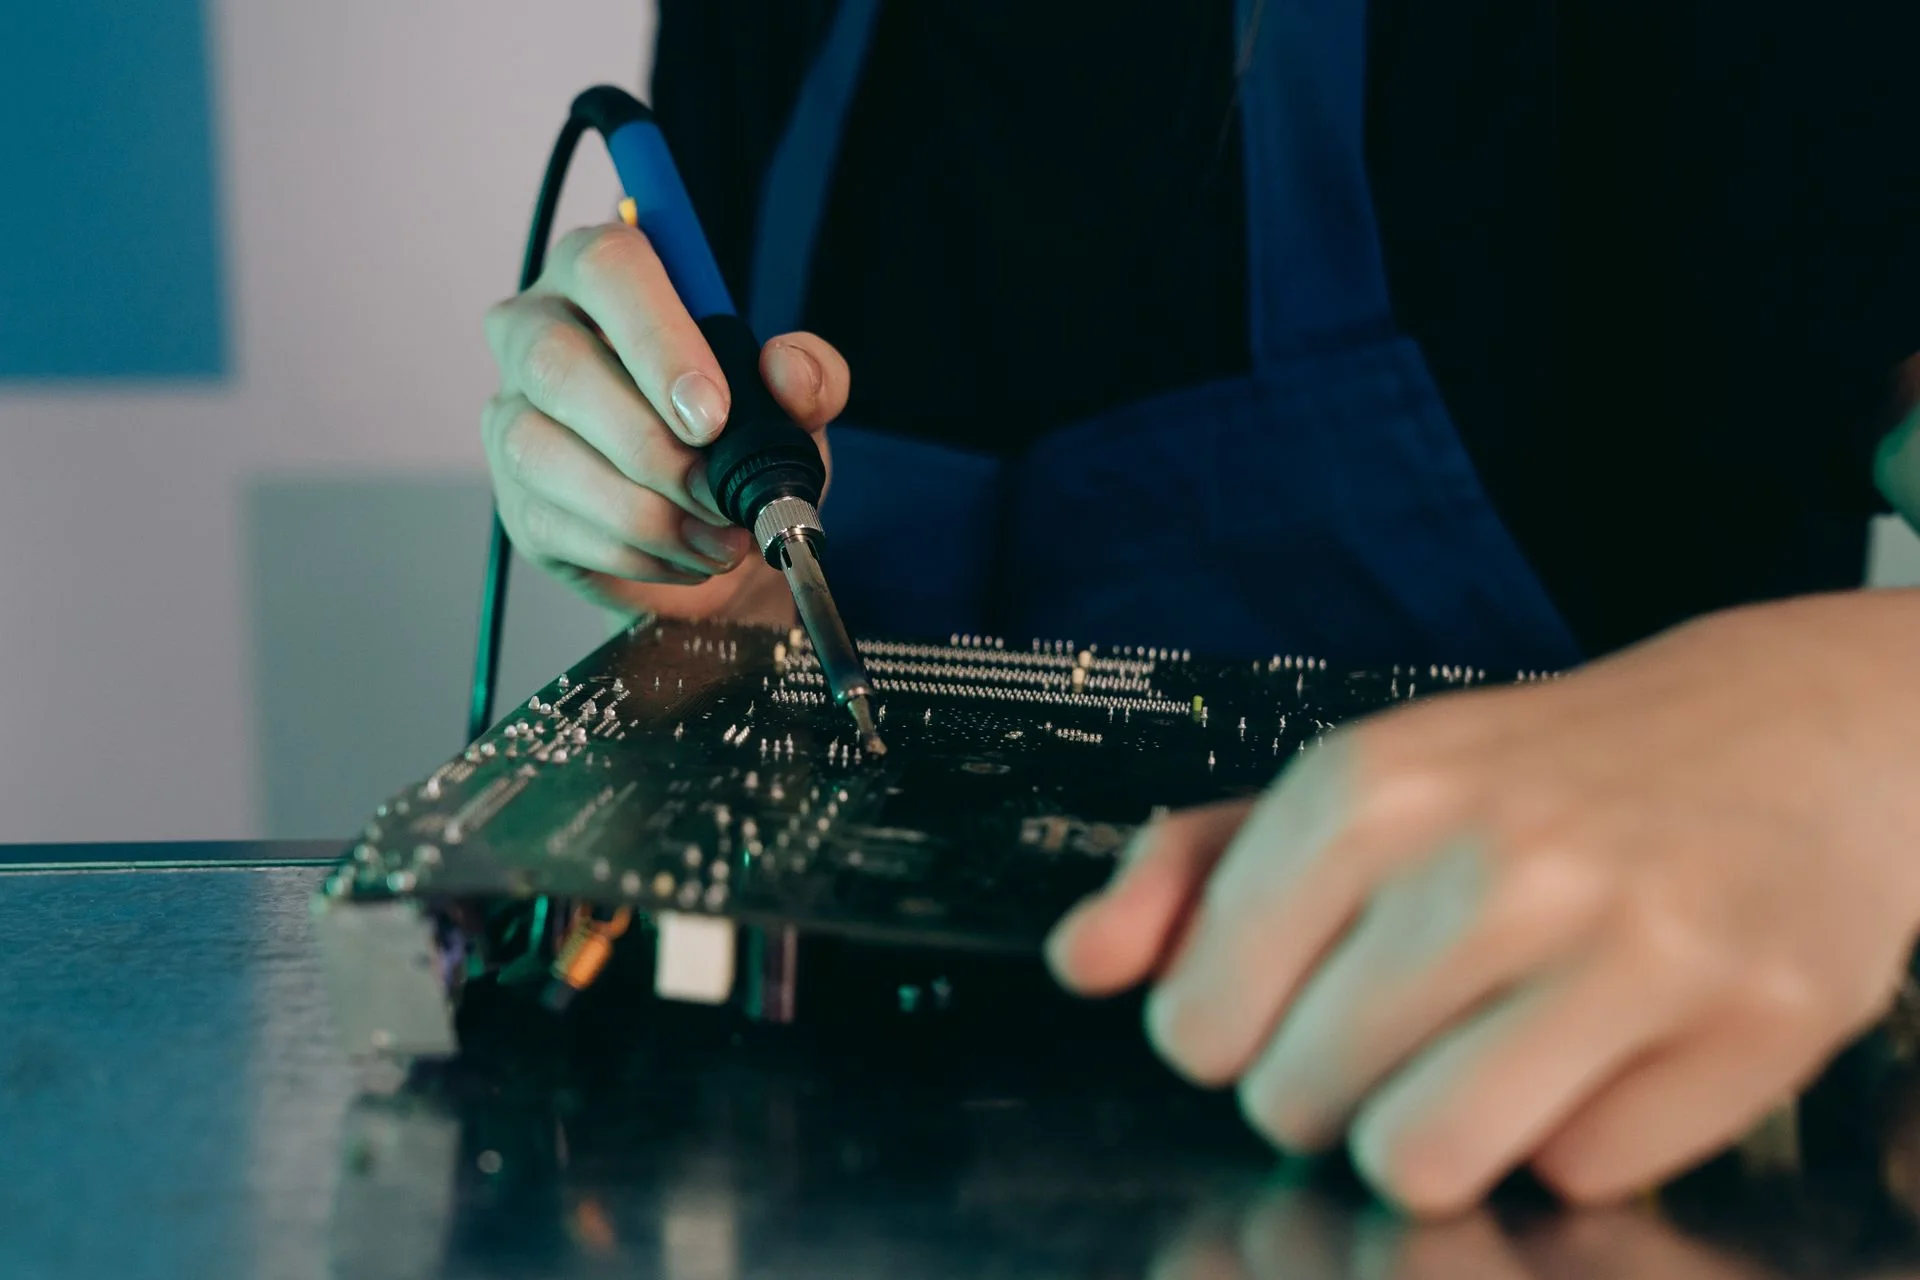
W lutowaniu selektywnym dysza podchodzi tylko do wskazanych pinów. Reszta płytki nie ma kontaktu ze stopem. Technolog ustawia osobno temperaturę, czas lutowania i ilość spoiwa dla każdego typu złącza. Proces jest więc pod kontrolą w każdym punkcie, a nie tylko „średnio” dla całej płytki.
Wynika z tego kilka konkretnych korzyści. Kondensator elektrolityczny albo plastikowa obudowa złącza stojące tuż przy punkcie lutowania nie dostają dodatkowej dawki ciepła, co wydłuża ich życie. Łatwiej też zlutować elementy o trudnej geometrii: wysokie złącza kątowe, gniazda wielorzędowe, wtyki przy samej krawędzi płytki. Projektant nie musi naginać układu do ograniczeń technologii, więc może rozmieścić elementy tak, jak wymaga tego nowoczesny design urządzenia.
Elastyczność produkcyjna – szybkość wdrażania nowych projektów
Nowy produkt rzadko trafia do produkcji od razu w wersji ostatecznej. Płytka przechodzi kilka rewizji, zmienia się rozmieszczenie złączy, czasem dochodzi nowy element. Jeśli każda zmiana wymaga nowych masek albo oprzyrządowania, rośnie koszt i wydłuża się czas oczekiwania. W małych seriach jest to szczególnie dotkliwe, bo narzędzia nie mają jak się zwrócić.
W technologii selektywnej główną rolę odgrywa program. Zawiera on współrzędne punktów, kolejność lutowania, tor ruchu dyszy i parametry dla poszczególnych pinów. Przezbrojenie linii na inny wyrób sprowadza się w dużej mierze do wczytania nowego programu, a poprawka po zmianie w projekcie to edycja ustawień, nie budowa nowego narzędzia. Zespoły rozwijające sprzęt w kilku iteracjach mogą dzięki temu szybciej sprawdzać kolejne wersje na prawdziwych płytkach.
Dzięki temu lutowanie selektywne sprawdza się zarówno przy krótkich seriach prototypowych, jak i przy zleceniach wielkoskalowych. Ten sam program można uruchamiać wielokrotnie, więc firma zaczyna od kilkunastu sztuk do testów, a po zatwierdzeniu konstrukcji przechodzi na produkcję seryjną bez zmiany technologii. Skraca to czas wprowadzenia produktu na rynek (Time-to-Market) i daje przewagę tam, gdzie wygrywa ten, kto pierwszy dostarczy sprawdzone rozwiązanie.
Technologia przyjazna dla jakości – jak zminimalizować ryzyko wad?
Dobre złącze lutowane zaczyna się od czystego procesu. W wysokiej temperaturze stop się utlenia, a tlenki pogarszają zwilżanie powierzchni. Spoiwo gorzej rozpływa się po padzie i wyprowadzeniu, przez co otwór może nie wypełnić się do końca albo złącze wyjdzie kruche. Dlatego w nowoczesnych procesach selektywnych stosuje się atmosferę gazu obojętnego, zwykle azotu. Gaz osłania miejsce lutowania, ogranicza utlenianie i sprzyja gładkim, dobrze uformowanym złączom. Przy okazji mniej zanieczyszczeń odkłada się na dyszy.
Druga sprawa to ilość spoiwa. Za dużo cyny na gęstej płytce oznacza mostki i zwarcia między sąsiednimi pinami. Za mało daje słabe, niepełne złącza. Automat dozuje stop powtarzalnie, a program określa dokładnie, jak długo dysza zostaje przy każdym punkcie. Każde złącze w serii ma więc praktycznie taką samą geometrię. Ułatwia to kontrolę wizualną i optyczną oraz zmniejsza liczbę poprawek.
Mniej wad w produkcji to mniej awarii u użytkownika. Złącza wykonane w kontrolowanych warunkach lepiej znoszą wibracje, wahania temperatury i długą pracę pod obciążeniem, czyli to, co na co dzień dzieje się w maszynach, pojazdach i automatyce. Nowoczesne urządzenia do lutowania selektywnego to w praktyce gwarancja długowieczności urządzenia końcowego: precyzyjne złącza i komponenty oszczędzone termicznie dają produkt, który pracuje stabilnie przez lata.
Czytaj też: Przepięcia i zapady napięcia w sieci – jak chronić instalacje i sprzęt?
Zakończenie
Profesjonalne podejście do montażu THT wymaga dziś zaawansowanego parku maszynowego i zespołu, który wie, kiedy i jak go użyć. Lutowanie selektywne odpowiada na tę potrzebę: chroni wrażliwe komponenty, radzi sobie z nietypowymi złączami, skraca drogę od prototypu do serii i ogranicza ryzyko wad.
Prodel Electronics, polski producent elektroniki działający od 2005 roku, stosuje tę technologię przy najbardziej wymagających projektach. Projekt i produkcja są prowadzone w jednym miejscu, więc nie trzeba koordynować kilku podwykonawców. Firma stawia na indywidualne podejście i krótki czas decyzji. Kto planuje montaż elektroniki dla własnego urządzenia, może się skontaktować w sprawie audytu technicznego projektu lub wyceny konkretnego zlecenia. Wycena jest bezpłatna.
Artykuł sponsorowany.


Dodaj komentarz